Artykuł sponsorowany
Pęczniejąca powłoka na stali — jak łączy ochronę przeciwogniową z warstwą antykorozyjną
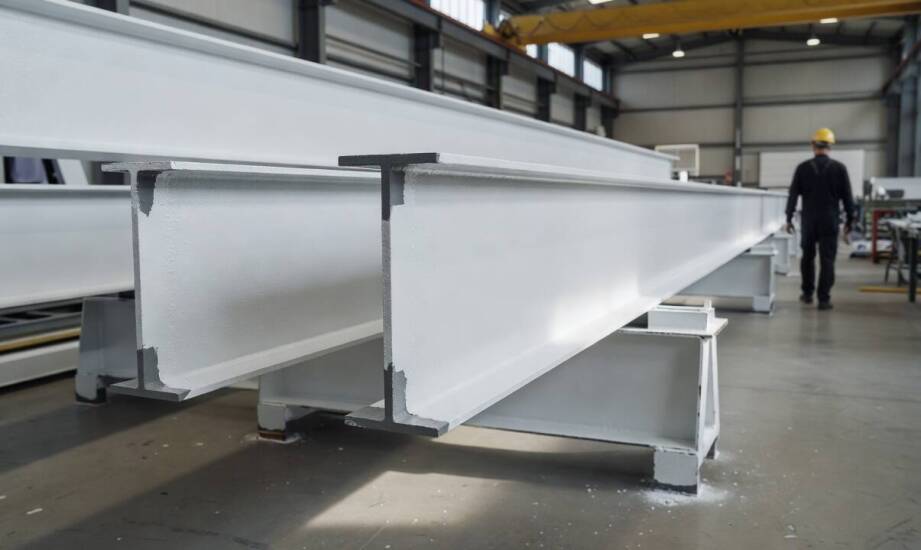
W konstrukcjach stalowych hal przemysłowych, magazynów wysokiego składowania lub budynków użyteczności publicznej ochrona przeciwogniowa stanowi integralny element całego układu zabezpieczeń. Nie jest to osobny dodatek nakładany na końcu prac, lecz precyzyjnie zaprojektowana warstwa współpracująca z podkładami antykorozyjnymi i powłokami nawierzchniowymi. Prawidłowo skomponowany system malarski zapewnia trwałość materiału w codziennych warunkach eksploatacji oraz wydłużony czas zachowania nośności podczas ewentualnego pożaru. Takie zintegrowane podejście pozwala uniknąć problemów wynikających z niezgodności chemicznej i mechanicznej poszczególnych warstw farby. Zabezpieczenie konstrukcji stalowej wymaga ścisłej współpracy między projektantem, wykonawcą prac malarskich oraz dostawcą certyfikowanej technologii, aby szkielet budynku wytrzymał przewidywane obciążenia środowiskowe i termiczne.
Mechanizm pęcznienia i parametry doboru powłok
Pod wpływem wysokiej temperatury w powłoce ogniochronnej zachodzi gwałtowna reakcja chemiczna, podczas której uwalniają się gazy niepalne. Zależnie od specyfikacji wybranego produktu i wytycznych z jego karty technicznej, proces pęcznienia powłoki aktywuje się zazwyczaj w temperaturze około 200°C. Spieniona masa węglowa tworzy grubą, porowatą barierę o wyjątkowo wysokich właściwościach termoizolacyjnych. Producenci systemów chemicznych podają różne wartości graniczne, jednak w wielu nowoczesnych technologiach warstwa izolacyjna zwiększa swoją objętość nawet kilkudziesięciokrotnie w stosunku do pierwotnej grubości, skutecznie spowalniając przenikanie ciepła do wnętrza profilu. Zjawisko to ma krytyczne znaczenie dla bezpieczeństwa całego obiektu. Stal konstrukcyjna w otwartym ogniu szybko traci swoje właściwości mechaniczne i ulega uplastycznieniu w przedziale 500–550°C. Uzyskana bariera termiczna wydłuża stabilność szkieletu, co daje służbom ratunkowym czas na ewakuację ludzi i opanowanie pożaru.
Grubość nakładanej izolacji nigdy nie jest wartością uniwersalną. Wynika ona bezpośrednio ze szczegółowych obliczeń inżynieryjnych przeprowadzanych osobno dla każdego elementu nośnego. Parametr ten zależy przede wszystkim od współczynnika masywności profilu stalowego, określającego stosunek obwodu ogrzewanego detalu do jego pola przekroju. Smukłe profile otwarte nagrzewają się znacznie szybciej niż masywne słupy zamknięte, dlatego wymagają aplikacji znacznie grubszych powłok pęczniejących. Wykonując projekt zabezpieczeń, inżynier uwzględnia również wymaganą klasę odporności ogniowej, wyznaczającą czas utrzymania nośności w minutach. Kluczowa pozostaje także temperatura krytyczna danego fragmentu konstrukcji oraz kategoria korozyjności środowiska oparta na międzynarodowej normie PN-EN ISO 12944.
Zgodność technologiczna warstw i warunki aplikacji
Stalowa powierzchnia przyjmuje wielowarstwowy układ ochronny, w którym grunt antykorozyjny musi bezbłędnie współpracować z żywicą ogniochronną. Warstwa bazowa odpowiada za przyczepność całego układu i bezpośrednią ochronę metalu przed rdzewieniem. Niewłaściwy dobór chemii na pierwszym etapie prowadzi do utraty adhezji i powstawania pęcherzy podskórnych. Skutkuje to całkowitym odpadnięciem izolacji w momencie wybuchu pożaru. Profesjonalne ekipy wykonawcze aplikują farby ogniochronne do metalu wyłącznie w ramach certyfikowanych systemów, przebadanych jako spójna całość. Specyficzny skład spoiwa powłoki reaktywnej wymaga czystego podłoża, przygotowanego metodą strumieniowo-ścierną do stopnia Sa 2,5. Równie istotna jest kompatybilna farba nawierzchniowa, najczęściej poliuretanowa, uszczelniająca wrażliwy układ przed wilgocią i promieniowaniem ultrafioletowym.
Proces malowania różni się diametralnie w zależności od miejsca prowadzonych prac. W zamkniętej hali lakierniczej łatwo utrzymać odpowiednią wentylację i stabilną temperaturę suszenia. Praca na gotowym szkielecie wymusza dostosowanie harmonogramu do kapryśnej pogody. Karty technologiczne poszczególnych systemów określają rygorystyczne warunki środowiskowe aplikacji. Według wielu specyfikacji wilgotność względna powietrza nie może przekraczać 80 procent, a temperatura malowanej powierzchni musi być wyższa od punktu rosy o co najmniej 3°C. Wartości te zależą zawsze od technologii konkretnego producenta i wymagają stałego monitorowania specjalistycznym sprzętem pomiarowym. Malowanie poniżej dopuszczalnych limitów drastycznie wydłuża proces utwardzania żywic, stwarza ryzyko zamknięcia wilgoci w powłoce i obniża ostateczną skuteczność zabezpieczenia.
Dostawy sprawdzonych rozwiązań technologicznych realizuje hurtownia Animir, współpracująca z profesjonalnymi firmami budowlanymi i wykonawczymi. Posiadanie własnych mieszalników oraz szerokiej bazy zaawansowanych produktów przemysłowych pozwala precyzyjnie dopasować układ warstw do rygorystycznych wymogów technicznych konkretnego projektu, minimalizując ryzyko błędów na placu budowy.
Skuteczna bariera przeciwogniowa wymaga precyzyjnego zaplanowania technologii malarskiej już na wczesnym etapie projektowania obiektu przemysłowego. Opracowanie odpowiedniego schematu pozwala dokładnie wyliczyć zapotrzebowanie na materiał dla poszczególnych profili i zagwarantować bezwzględną zgodność z normami bezpieczeństwa. Błędy popełnione podczas aplikacji, ignorowanie zaleceń dotyczących punktu rosy lub użycie niesprawdzonych podkładów wychodzą na jaw zazwyczaj podczas finalnego odbioru technicznego przez rzeczoznawcę. Skutkuje to zatrzymaniem procesu inwestycyjnego, a w skrajnych przypadkach koniecznością piaskowania wadliwej powłoki i nakładania jej od nowa.
Kategorie artykułów
Polecane artykuły
Dotacja na panele fotowoltaiczne a dostępność dla instytucji publicznych
Porcelana z Bogucic na co dzień i od święta — co naprawdę decyduje o wygodzie przy stole
Optymalizacja projektów dzięki nowoczesnym koszowym podnośnikom