Artykuł sponsorowany
Dlaczego kształt i ziarnistość ścierniwa zmieniają przyczepność powłoki na metalu
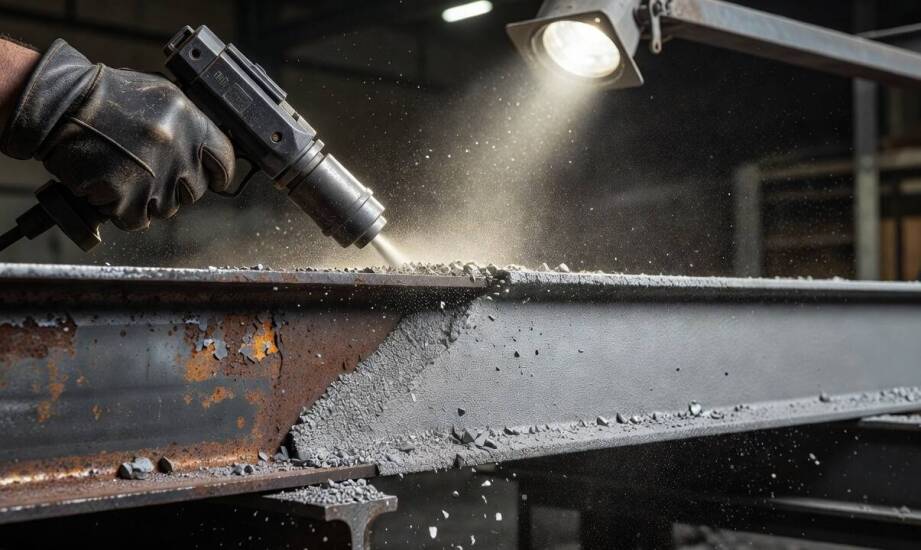
Ten sam element stalowy po obróbce strumieniowo-ściernej może wykazywać zupełnie inną przyczepność powłoki malarskiej w zależności od wybranego ścierniwa i jego parametrów. Różnice wynikają bezpośrednio z kształtu ziaren oraz ich wielkości. To właśnie te dwa czynniki kształtują mikrogeometrię powierzchni i decydują o sile mechanicznego zakotwiczenia nakładanej warstwy ochronnej. Oczyszczenie metalu z luźnych frakcji stanowi tylko pierwszy krok w całym procesie. Równie ważne pozostaje precyzyjne ukształtowanie mikroskopijnej rzeźby podłoża. Niewłaściwy dobór medium czyszczącego często prowadzi do przedwczesnego łuszczenia się farby, nawet jeśli sam materiał powłokowy reprezentuje najwyższą jakość.
Wpływ kształtu i wielkości ziarna na chropowatość
Geometria cząstek uderzających o metal bezpośrednio warunkuje ostateczny wygląd i właściwości profilu kotwiącego. Ścierniwo ostrokrawędziowe tworzy na powierzchni ostre mikronacięcia i nieregularną strukturę z wyraźnymi szczytami oraz dolinami. Taki układ drastycznie zwiększa rozwinięcie powierzchni, co daje farbie optymalne warunki do fizycznego wniknięcia w strukturę materiału. Z kolei ścierniwo kuliste powoduje powstawanie bardziej zaokrąglonych wgłębień, co prowadzi do efektu zagęszczenia wierzchniej warstwy metalu bez tworzenia ostrych i głębokich rys. Badania branżowe z zakresu lakiernictwa jednoznacznie wykazują, że przyczepność powłok organicznych do stali rośnie wielokrotnie po zastosowaniu ziaren kanciastych w porównaniu do powierzchni gładkich lub potraktowanych wyłącznie śrutem okrągłym.
Oprócz samego kształtu kluczowym parametrem pozostaje gradacja materiału czyszczącego. Wielkość ziaren wpływa na tempo usuwania zanieczyszczeń, głębokość profilu oraz ryzyko nadmiernego ubytku podłoża. Grubsze frakcje generują wysoką chropowatość, co ułatwia aplikację grubych powłok ochronnych maskujących nierówności. Drobniejsze ziarna ograniczają głębokość nacięć, sprawdzając się przy delikatniejszych powłokach. Większy rozmiar medium przyspiesza proces oczyszczania, ale jednocześnie zwiększa ubytek metalu i może stworzyć zbyt agresywną strukturę. Zbyt wysokie szczyty profilu stwarzają ryzyko, że cienka warstwa lakieru nie przykryje ich w całości, co szybko zainicjuje uciążliwą korozję punktową.
Dobór parametrów do stanu detalu i rodzaju powłoki
Wyjściowy stan powierzchni wymusza precyzyjne dopasowanie rodzaju medium czyszczącego oraz ciśnienia roboczego. Grube warstwy starej rdzy lub twarda zgorzelina hutnicza wymagają zastosowania ciężkich, ostrokrawędziowych cząstek o dużej energii kinetycznej. Sytuacja wygląda zupełnie inaczej w przypadku cienkich blach. Uderzenia dużych cząstek wprowadzają naprężenia ściskające, co przy braku sztywności cienkiego elementu powoduje jego trwałe wygięcie lub falowanie. W takich sytuacjach technologicznych konieczna jest redukcja ciśnienia i przejście na znacznie drobniejsze frakcje czyszczące.
Profesjonalna obróbka ścierna stanowi nieodłączny etap przygotowania metalu przed nałożeniem docelowego zabezpieczenia. Proces ten skutecznie eliminuje ogniska korozyjne, pozwalając uzyskać czystość na poziomie standardu Sa 2½, rygorystycznie wymaganego przez większość systemów malarskich. W praktyce przemysłowej, którą na co dzień realizuje MALARNIA KLIMAT, właściwie dopasowane czyszczenie strumieniowe warunkuje sukces późniejszego lakierowania. Zbyt słabe oczyszczenie podłoża pozostawia mikroskopijne resztki tlenków, co prowadzi do odspajania farby i szybkiego rozwoju korozji podpowłokowej. Z drugiej strony nadmierna agresywność strumienia niszczy gładkość detalu, obniżając ostateczną estetykę nałożonego lakieru i wymuszając zużycie większej ilości farby dla zamaskowania głębokich wżerów.
Końcowa jakość zabezpieczenia antykorozyjnego zależy w równej mierze od samej farby, co od sposobu przygotowania podłoża. Świadomy wybór geometrii i rozmiaru ziaren nie służy wyłącznie usunięciu widocznych zabrudzeń, lecz przede wszystkim zbudowaniu precyzyjnego profilu kotwiącego. Dopiero pełna zgodność struktury mikroskopowych nacięć z lepkością i grubością nakładanej powłoki zapewnia trwałość, odporność na uszkodzenia mechaniczne oraz wieloletnią ochronę metalu przed niszczącym działaniem środowiska. Inwestycja w prawidłowo sparametryzowany proces przygotowawczy przynosi wymierne korzyści w postaci całkowitego wyeliminowania ryzyka pękania warstw ochronnych.
Kategorie artykułów
Polecane artykuły
Dotacja na panele fotowoltaiczne a dostępność dla instytucji publicznych
Porcelana z Bogucic na co dzień i od święta — co naprawdę decyduje o wygodzie przy stole
Optymalizacja projektów dzięki nowoczesnym koszowym podnośnikom